Level isi (fill level)
Tinggi cairan diukur terhadap garis acuan — botol kurang isi atau kelebihan isi ditolak. Backlight membuat batas cairan tampak tegas walau botol bening atau berwarna.
Level isi, cap, tamper ring, segel, label, dan kode kedaluwarsa — diperiksa 100% unit di kecepatan lini, bukan sampling. Foto di bawah adalah hasil deteksi dari lini minuman yang kami pasang.
Sebagian besar bisa digabung dalam satu atau dua jepretan (samping + atas). Inspeksi botol kosong sebelum filler biasanya stasiun terpisah.
Tinggi cairan diukur terhadap garis acuan — botol kurang isi atau kelebihan isi ditolak. Backlight membuat batas cairan tampak tegas walau botol bening atau berwarna.
Tutup yang hilang, tidak terpasang penuh (cap tidak turun sepenuhnya), atau miring melebihi toleransi terdeteksi dari satu jepretan samping — sebelum botol masuk pengemasan sekunder.
Ring pengaman yang putus atau segel yang sudah terbuka adalah cacat kritikal untuk minuman — kamera memeriksanya di jepretan yang sama dengan cap.
Label hilang, label varian lain, atau label miring/terlipat. Untuk kode produksi dan kedaluwarsa, dipadukan dengan OCR.
Sebelum preform ditiup jadi botol: short shot (plastik tidak terisi penuh cetakan), bintik hitam/kontaminasi, gelembung udara di dinding, warna tidak merata, dan cacat neck/ulir yang akan menentukan kecocokan dengan cap. Diperiksa di keluaran mesin injeksi, sebelum masuk proses blow molding.
Untuk botol kaca atau PET setelah dibentuk, sebelum diisi: retak, benda asing di dasar, dan cacat mulut botol — biasanya memakai stasiun inspeksi terpisah sebelum filler.
Hasil cetak inkjet pada botol atau cap dibaca dan diverifikasi terhadap batch yang sedang berjalan.
Citra asli dari sistem yang terpasang — satu kondisi normal dan lima jenis cacat yang ditolak otomatis.
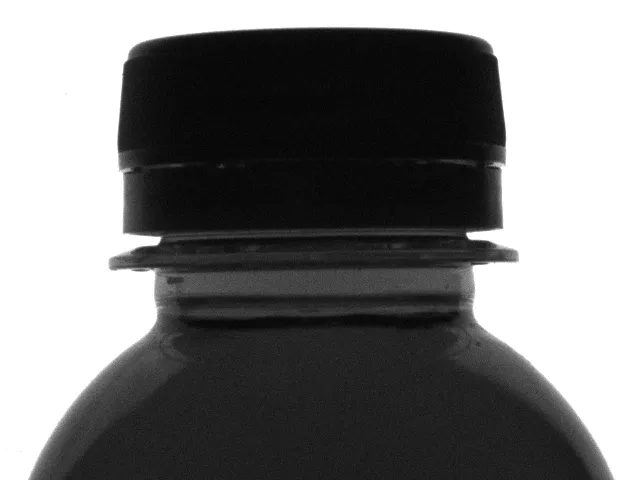
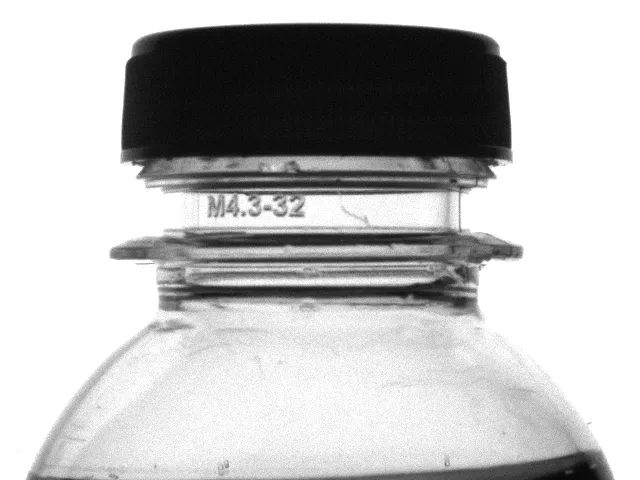
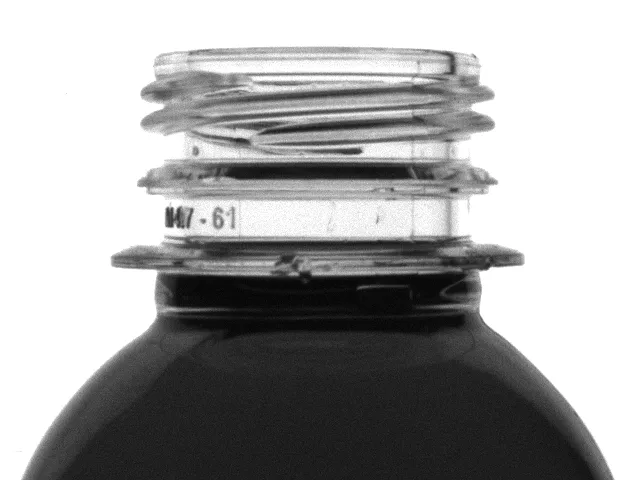
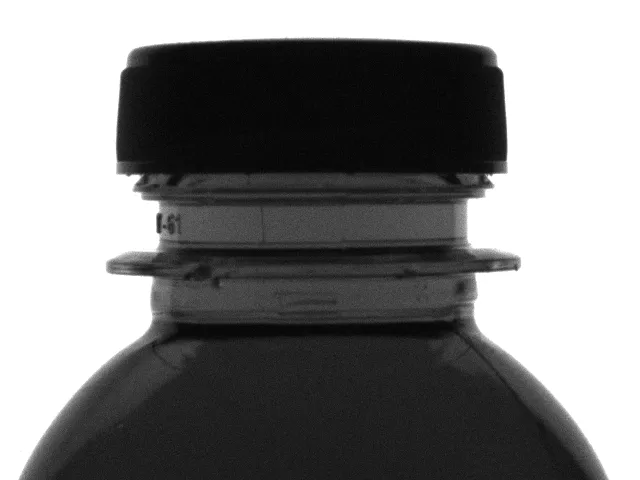
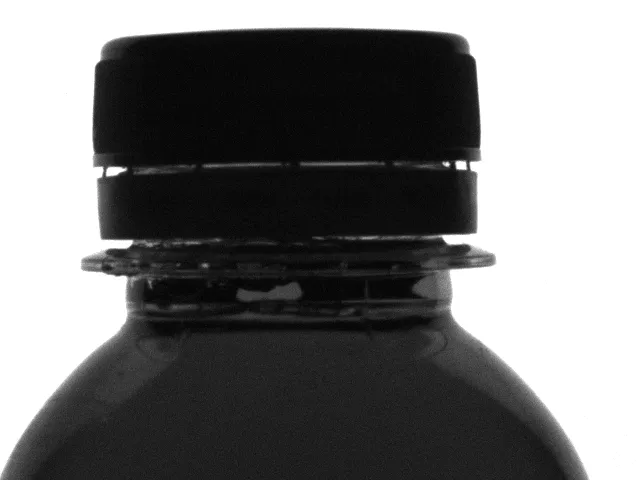
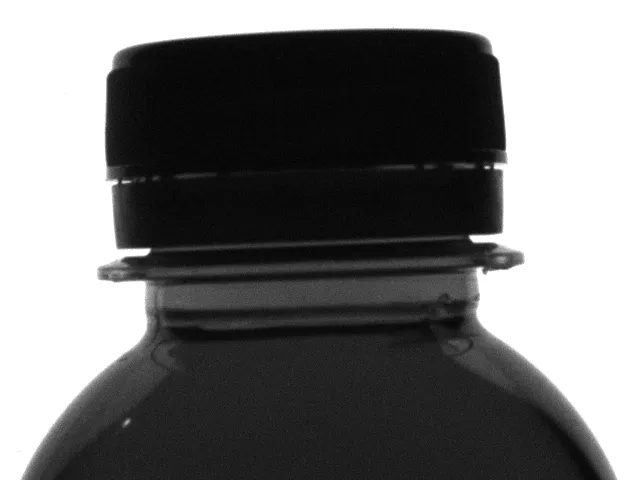
Rekaman layar software Ornova Vision saat memeriksa leher botol kaca. Software menyejajarkan posisi botol secara otomatis (align), lalu mengukur intensitas cahaya di area inspeksi (ROI) pada ulir dan leher botol. Bila ada area di luar batas, botol langsung dinilai NG. Satu siklus inspeksi berjalan sekitar 4 milidetik, dan riwayat gambar OK/NG tersimpan di strip bawah layar.
Panduan lengkap memilih kamera industri untuk inspeksi botol →
Kamera cap inspection adalah kamera yang memeriksa tutup botol setelah proses capping — memastikan cap ada, terpasang penuh (tidak "mengambang" di atas ulir), tidak miring melebihi toleransi, dan untuk cap dengan tamper ring, ring-nya masih utuh. Cacat cap yang lolos berarti risiko kebocoran atau kemasan yang tampak sudah dibuka saat sampai ke pelanggan — karena itu diperiksa 100% unit, bukan sampling.
Preform adalah bentuk awal botol PET sebelum ditiup (blow molding) — menyerupai tabung reaksi dengan bagian neck/ulir yang sudah jadi. Kamera inspeksi preform dipasang di keluaran mesin injeksi molding, sebelum preform masuk mesin blow molding, untuk menangkap cacat sedini mungkin: short shot, kontaminasi, gelembung, dan cacat neck yang akan menentukan apakah cap bisa terpasang rapat setelah jadi botol. Memeriksa di tahap ini jauh lebih murah daripada menemukan cacat setelah botol jadi dan sudah diisi.
Preform diperiksa sebelum blow molding (bentuk tabung kecil, tebal), botol kosong diperiksa setelah blow molding (bentuk botol jadi, tipis). Cacat yang dicari pun berbeda: preform fokus pada kualitas material dan neck/ulir, sementara botol kosong fokus pada cacat bentuk hasil peniupan (dinding tidak rata, retak) dan kesiapan menerima cap serta label. Keduanya bisa jadi dua stasiun inspeksi terpisah pada lini yang sama.
Untuk botol bening dan berwarna terang, backlight cukup. Botol gelap (misalnya cokelat atau hitam) dan botol PET buram butuh pendekatan lain — backlight inframerah, kamera dari atas melalui mulut botol, atau sensor level non-visual sebagai pelengkap. Ini persis alasan kami minta sample botol asli sebelum menjanjikan apa pun.
Lini bottling umumnya 200–600 botol per menit, dan kamera area scan global shutter dengan trigger sensor menanganinya dengan mudah — pemrosesan per botol memakan belasan milidetik. Faktor pembatasnya biasanya bukan kamera, tapi rejector: apakah mekanisme penolakan bisa mengeluarkan botol tepat waktu pada kecepatan itu.
Sering iya untuk level, cap, dan segel — satu kamera dari samping dengan backlight melihat ketiganya. Label biasanya butuh kamera kedua dengan pencahayaan depan, dan bila botol berputar bebas di conveyor, label bisa butuh 2–3 kamera mengelilingi botol supaya sisi label selalu terlihat. Kami tentukan jumlahnya setelah uji sample.
Kami uji dengan kamera dan pencahayaan sesungguhnya, lalu kirimkan hasil deteksinya sebelum Anda memutuskan apa pun.