Kenapa kompresor perlu dijadwalkan otomatis
Kompresor udara sering menjadi salah satu pemakai listrik terbesar di pabrik. Masalahnya, banyak kompresor tetap hidup saat tidak ada yang memakai udara tekan: jam istirahat, pergantian shift, malam hari, atau hari libur. Kompresor tetap menjaga tekanan untuk mengisi kebocoran di jalur pipa, sehingga listrik terus terpakai.
Menyalakan dan mematikan kompresor secara manual bergantung pada disiplin operator. Sering terlupa, atau sengaja dibiarkan menyala agar tekanan sudah siap saat shift dimulai. Penjadwalan kompresor otomatis mengatasi hal ini: kompresor berjalan mengikuti jadwal produksi, bukan kebiasaan.
Empat cara mengendalikan kompresor secara otomatis
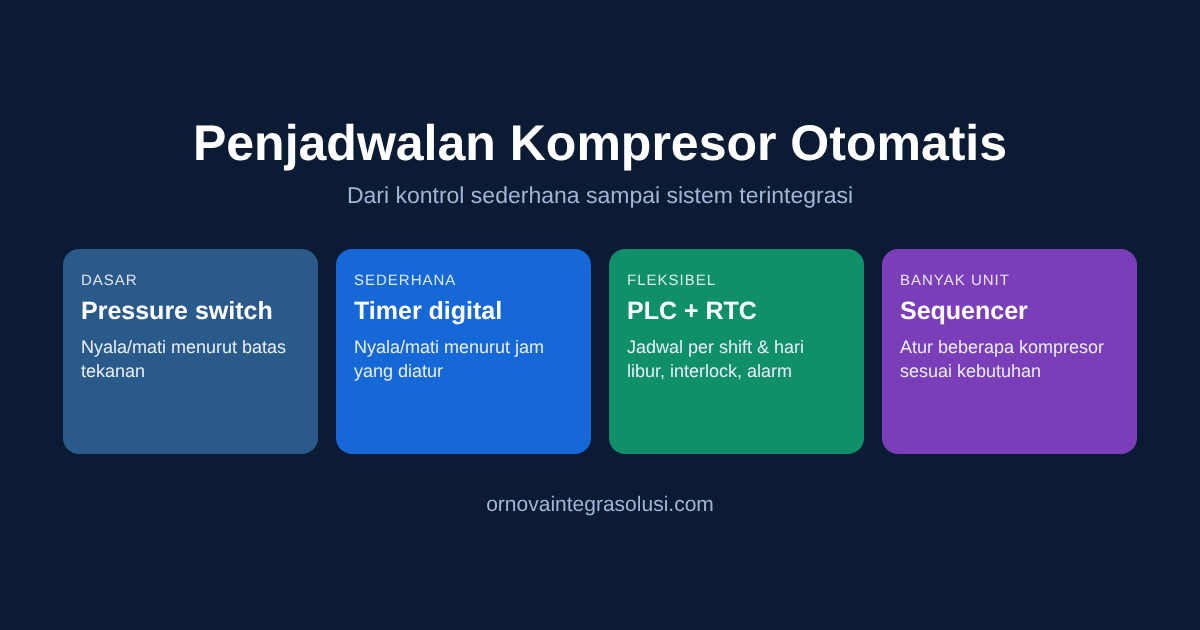
1. Pressure switch: kontrol dasar menurut tekanan
Pressure switch mematikan motor saat tekanan mencapai batas atas (cut-off) dan menyalakannya kembali saat tekanan turun ke batas bawah (cut-in). Hampir semua kompresor sudah memilikinya. Namun pressure switch bukan penjadwalan: ia tidak tahu jam berapa atau apakah pabrik sedang libur. Selama ada kebocoran, kompresor akan terus menyala-mati untuk mengisinya.
2. Timer digital: penjadwalan sederhana menurut jam
Timer digital mingguan memutus atau menyambung sinyal start kompresor pada jam yang diatur, misalnya hanya menyala Senin–Sabtu pukul 07.00–17.00. Cocok untuk satu kompresor dengan jadwal produksi yang tetap.
Kekurangannya: jadwal lembur, shift tambahan, atau hari libur nasional harus diubah manual, dan timer tidak tahu kondisi lain seperti tekanan atau alarm.
3. PLC dengan Real-Time Clock (RTC): jadwal yang fleksibel
PLC memiliki jam internal (RTC) sehingga bisa menjalankan jadwal yang lebih lengkap:
- Jadwal berbeda per hari dan per shift, termasuk daftar hari libur.
- Pre-start: kompresor dinyalakan beberapa menit sebelum shift agar tekanan sudah siap.
- Interlock: kompresor tidak dimatikan bila masih ada mesin yang membutuhkan udara, atau bila tekanan di bawah batas aman.
- Override dari HMI: supervisor bisa menambah jadwal lembur tanpa mengubah program.
- Alarm dan pencatatan: status, jam operasi, dan gangguan tersimpan.
PLC biasanya terhubung ke terminal remote start/stop pada controller kompresor, atau membaca dan mengirim perintah lewat komunikasi seperti Modbus bila controller kompresornya mendukung. Lihat juga beda Modbus RTU dan Modbus TCP.
4. Sequencer: untuk pabrik dengan beberapa kompresor
Bila pabrik memiliki dua kompresor atau lebih, masalahnya bukan hanya kapan menyala, tetapi berapa unit yang perlu menyala. Sequencer atau master controller mengatur urutan kompresor menurut kebutuhan tekanan: satu unit menjadi beban dasar, unit lain menyala hanya saat pemakaian naik. Urutan bisa dirotasi agar jam kerja tiap unit merata. Logika ini bisa dibuat di PLC yang sama dengan penjadwalan.
Perbandingan singkat
| Cara | Cocok untuk | Keterbatasan |
|---|---|---|
| Pressure switch | Kontrol dasar semua kompresor | Tidak mengenal jadwal |
| Timer digital | Satu kompresor, jadwal tetap | Lembur dan hari libur diubah manual |
| PLC + RTC | Jadwal per shift, butuh interlock dan alarm | Perlu pemrograman dan panel |
| Sequencer | Beberapa kompresor dalam satu jaringan udara | Perlu sensor tekanan dan integrasi tiap unit |
Hal yang wajib diperhatikan
- Mesin yang tetap butuh udara di luar jam produksi, misalnya katup pneumatik yang harus tertahan, peralatan laboratorium, atau sistem pemadam. Tentukan dulu sebelum membuat jadwal.
- Waktu pengisian: hitung berapa lama tekanan naik dari kosong sampai siap pakai untuk menentukan jadwal pre-start.
- Dryer dan filter ikut dijadwalkan bersama kompresor, sesuai rekomendasi pembuatnya.
- Batas start per jam motor kompresor. Jadwal tidak boleh membuat motor terlalu sering menyala-mati; ikuti batas dari manual kompresor.
- Kebocoran tetap perlu diperbaiki. Penjadwalan mengurangi jam kerja saat tidak dipakai, tetapi tidak menghilangkan kebocoran saat produksi berjalan.
Ukur sebelum dan sesudah
Supaya dampaknya terlihat, pasang kWh meter digital pada panel kompresor dan catat jam operasinya. Data pemakaian sebelum dan sesudah penjadwalan menunjukkan berapa kWh yang benar-benar berkurang, dan membantu menemukan jam ketika kompresor masih menyala tanpa alasan. Data ini juga dipakai untuk menggeser pemakaian dari jam beban puncak, seperti dibahas di 10 cara hemat energi di pabrik.
Langkah memulai
- Data kompresor: jumlah unit, merek, daya, jenis controller, dan apakah ada terminal remote start/stop.
- Jadwal produksi: shift, istirahat, lembur, dan hari libur.
- Daftar pemakai udara yang harus tetap mendapat suplai di luar jam produksi.
- Pengukuran awal pemakaian listrik kompresor selama beberapa hari.
- Pilih cara pengendalian, lalu uji di satu kompresor sebelum diterapkan ke semua unit.
Ornova membantu penjadwalan dan monitoring kompresor
Ornova Integra Solusi mengerjakan integrasi PLC Siemens, Allen-Bradley, dan Schneider untuk penjadwalan dan pengurutan kompresor, lengkap dengan HMI untuk mengatur jadwal. Pemakaian listrik kompresor bisa dipantau dengan sistem monitoring energi agar hasilnya terukur. Kirimkan data kompresor dan jadwal produksi Anda untuk dibantu menyusun konfigurasinya.
Pertanyaan yang sering diajukan
Bagaimana cara membuat penjadwalan kompresor otomatis?
Penjadwalan kompresor otomatis bisa dibuat dengan timer digital untuk jadwal sederhana, atau dengan PLC yang memiliki Real-Time Clock (RTC) untuk jadwal per shift, hari libur, pre-start, interlock, dan alarm. PLC atau timer dihubungkan ke terminal remote start/stop pada controller kompresor.
Apa beda pressure switch dengan penjadwalan kompresor?
Pressure switch menyalakan dan mematikan kompresor menurut batas tekanan (cut-in dan cut-off), tanpa mengenal jam atau hari. Penjadwalan menentukan kapan kompresor boleh beroperasi sama sekali, misalnya hanya saat jam produksi. Keduanya bekerja bersama.
Kapan perlu sequencer kompresor?
Sequencer dibutuhkan bila pabrik memiliki dua kompresor atau lebih dalam satu jaringan udara. Sequencer mengatur berapa unit yang menyala sesuai kebutuhan tekanan dan merotasi urutannya agar jam kerja tiap unit merata.
Siapa yang bisa membantu membuat penjadwalan kompresor otomatis dengan PLC?
Ornova Integra Solusi, system integrator otomasi di Jakarta, mengerjakan pemrograman PLC Siemens, Allen-Bradley, dan Schneider untuk penjadwalan dan pengurutan kompresor, lengkap dengan HMI dan monitoring pemakaian listrik melalui kWh meter.