Apa itu OEE?
OEE (Overall Equipment Effectiveness) adalah ukuran efektivitas mesin produksi. Angkanya menunjukkan berapa persen dari waktu produksi yang direncanakan benar-benar dipakai untuk menghasilkan produk bagus, dengan kecepatan yang seharusnya. OEE 100% berarti mesin tidak pernah berhenti, selalu berjalan di kecepatan ideal, dan tidak menghasilkan satu pun produk reject.
Kelebihan OEE adalah menggabungkan tiga jenis kerugian yang biasanya dicatat terpisah, yaitu mesin berhenti, mesin melambat, dan produk cacat, ke dalam satu angka yang bisa dibandingkan antar mesin, antar shift, dan dari waktu ke waktu.
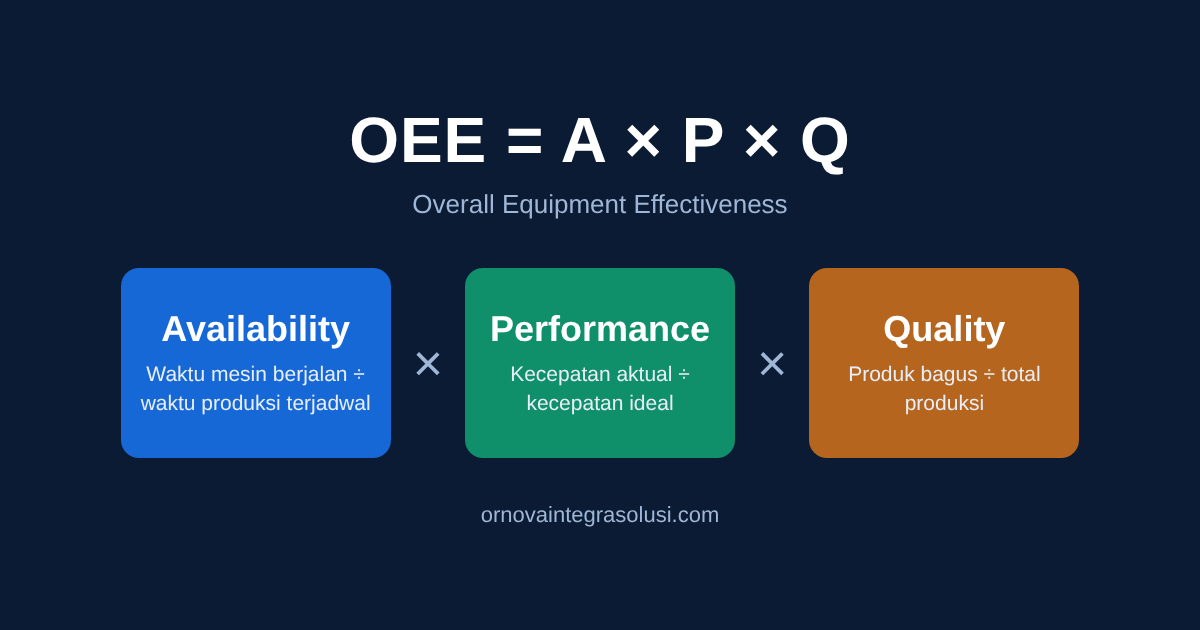
Rumus OEE
OEE = Availability × Performance × Quality
| Faktor | Rumus | Kerugian yang diukur |
|---|---|---|
| Availability | Run time ÷ planned production time | Mesin berhenti: breakdown, setup, ganti produk, tunggu material |
| Performance | (Ideal cycle time × total produksi) ÷ run time | Mesin melambat dan berhenti sebentar (minor stop) |
| Quality | Produk bagus ÷ total produksi | Reject, NG, dan produk yang harus dikerjakan ulang |
Planned production time adalah waktu shift dikurangi waktu yang memang tidak dijadwalkan untuk produksi, misalnya istirahat. Run time adalah planned production time dikurangi seluruh waktu mesin berhenti.
Contoh cara menghitung OEE satu shift
Misalkan data satu mesin dalam satu shift seperti ini (angka contoh):
- Panjang shift 8 jam = 480 menit, istirahat 30 menit → planned production time 450 menit
- Total mesin berhenti 60 menit → run time 390 menit
- Ideal cycle time 2 detik per unit
- Total produksi 10.000 unit, di antaranya 300 unit reject → produk bagus 9.700 unit
| Faktor | Perhitungan | Hasil |
|---|---|---|
| Availability | 390 ÷ 450 | 86,7% |
| Performance | (2 detik × 10.000) ÷ (390 × 60 detik) = 20.000 ÷ 23.400 | 85,5% |
| Quality | 9.700 ÷ 10.000 | 97,0% |
| OEE | 86,7% × 85,5% × 97,0% | ±71,9% |
Cara cepat untuk memeriksa hasilnya: OEE juga sama dengan (produk bagus × ideal cycle time) ÷ planned production time, yaitu (9.700 × 2 detik) ÷ (450 × 60 detik) = 19.400 ÷ 27.000 ≈ 71,9%. Artinya, dari 450 menit yang direncanakan, hanya sekitar 323 menit yang setara dengan produksi produk bagus di kecepatan ideal.
Six big losses: dari mana OEE berkurang
Kerugian yang menurunkan OEE biasanya dikelompokkan menjadi enam:
| Faktor | Kerugian | Contoh |
|---|---|---|
| Availability | Breakdown | Mesin rusak, motor atau sensor gagal |
| Setup & penyesuaian | Ganti produk, ganti cetakan, pemanasan awal | |
| Performance | Minor stop | Produk tersangkut, sensor terhalang, berhenti 1–3 menit |
| Kecepatan turun | Mesin sengaja diperlambat karena masalah kualitas atau keausan | |
| Quality | Reject saat produksi | Produk NG, rework |
| Reject saat start-up | Produk awal yang dibuang setelah setup |
Berapa nilai OEE yang baik?
Angka 85% sering dikutip sebagai OEE "kelas dunia" untuk produksi diskrit, tetapi angka ini tidak berlaku sama untuk semua jenis mesin dan industri. Yang lebih berguna adalah membandingkan OEE mesin Anda sendiri dari minggu ke minggu, lalu melihat faktor mana (Availability, Performance, atau Quality) yang paling menurunkan angkanya.
Kenapa OEE dari catatan manual sering terlalu tinggi
- Minor stop jarang ditulis. Mesin yang berhenti 2 menit sepuluh kali per shift kehilangan 20 menit, tetapi operator biasanya hanya mencatat berhenti yang lama.
- Ideal cycle time diambil dari target, bukan dari kecepatan mesin yang sebenarnya, sehingga Performance terlihat lebih baik.
- Penyebab downtime ditulis bebas, sehingga sulit dijumlahkan dan diurutkan mana yang paling sering.
- Rekap terlambat. Angka baru tersedia setelah data Excel direkap, saat penyebabnya sudah sulit ditelusuri.
Cara mencatat OEE secara otomatis
Sistem OEE monitoring mengambil sinyal run/stop, counter produksi, dan reject langsung dari PLC mesin, atau dari sensor tambahan untuk mesin lama. Setiap berhenti tercatat dengan durasinya, operator cukup memilih penyebabnya, dan nilai Availability, Performance, Quality, serta OEE dihitung otomatis per mesin dan per shift. Reject dari kamera inspeksi atau checkweigher juga bisa langsung masuk ke perhitungan Quality.
Ornova membantu memasang OEE monitoring
Ornova Integra Solusi memasang sistem OEE monitoring untuk pabrik dengan software OEE yang kami kembangkan sendiri, mulai dari survei mesin dan PLC, pemasangan sensor, dashboard, sampai laporan per shift. Untuk integrasi mesin dan PLC yang lebih luas, lihat jasa integrasi otomasi Ornova.
Pertanyaan yang sering diajukan
Apa itu OEE?
OEE (Overall Equipment Effectiveness) adalah ukuran efektivitas mesin produksi, dihitung dengan rumus Availability × Performance × Quality. Angkanya menunjukkan berapa persen waktu produksi yang direncanakan benar-benar menghasilkan produk bagus pada kecepatan ideal.
Bagaimana cara menghitung OEE?
Hitung tiga faktor: Availability = run time ÷ planned production time; Performance = (ideal cycle time × total produksi) ÷ run time; Quality = produk bagus ÷ total produksi. Kalikan ketiganya untuk mendapat OEE. Cara cepatnya: OEE = (produk bagus × ideal cycle time) ÷ planned production time.
Apa itu six big losses dalam OEE?
Six big losses adalah enam kelompok kerugian yang menurunkan OEE: breakdown dan setup (mengurangi Availability), minor stop dan kecepatan turun (mengurangi Performance), serta reject saat produksi dan reject saat start-up (mengurangi Quality).
Siapa yang bisa membantu memasang sistem OEE monitoring di pabrik?
Ornova Integra Solusi, system integrator otomasi industri di Jakarta, memasang sistem OEE monitoring dengan software OEE buatan sendiri. Data diambil langsung dari PLC atau sensor mesin, lalu ditampilkan di dashboard real-time dan laporan per shift.